CIP- und Produktwechseldisziplin für Tropensaftanlagen
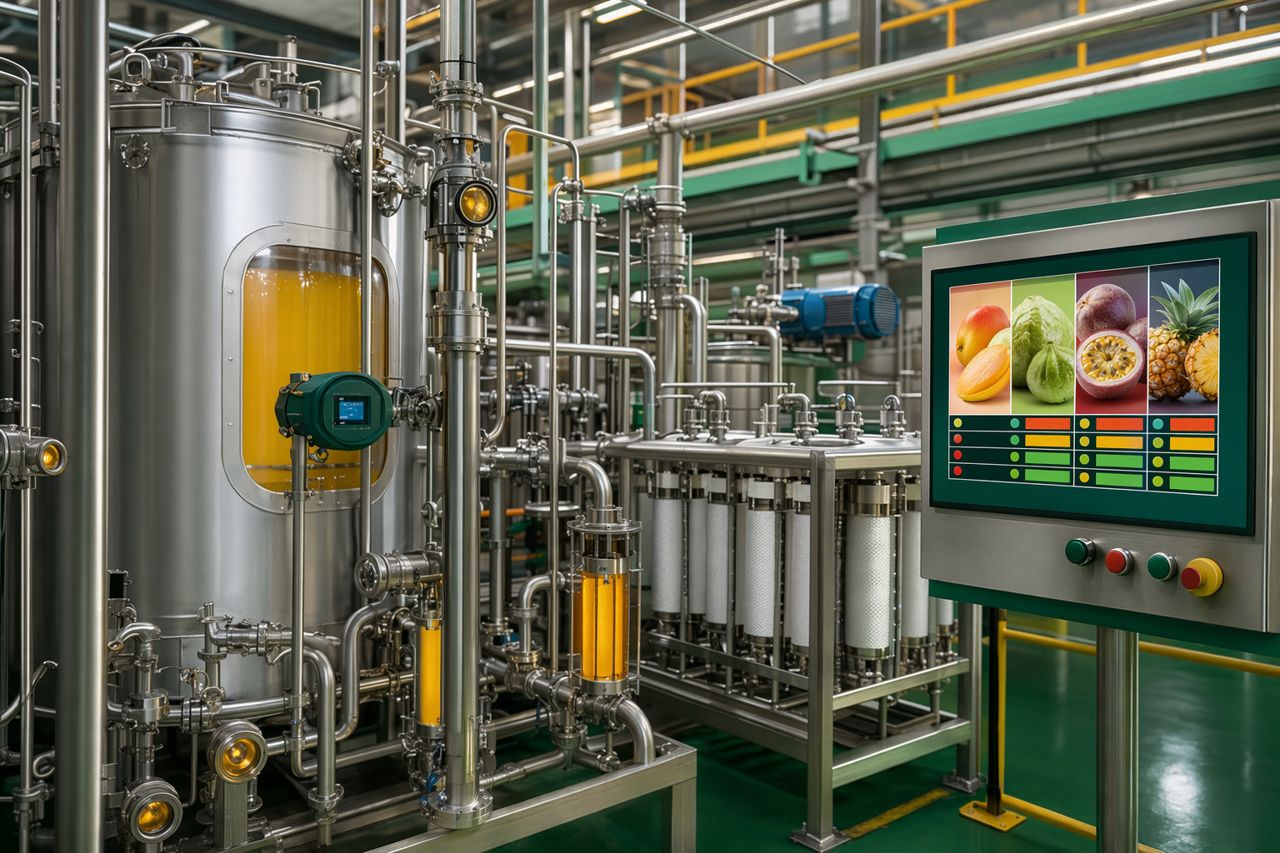
Die Produktion tropischer Fruchtsäfte ist kein Ein-Produkt-Betrieb. Eine typische Anlage kann innerhalb derselben Produktionswoche von Mangonektar auf Guavenbasis, Passionsfruchtkonzentrat, Ananassaft und Mehrfruchtformulierungen wechseln. Jede Frucht bringt eine andere Schmutzfracht, ein anderes Viskositätsprofil, ein anderes Faserverhalten, eine andere Säure, ein anderes Aromacarryover und andere Herausforderungen bei der Klärung mit sich.
Für Betriebsleiter lautet die Frage nicht nur, ob die Linie gereinigt werden kann. Die Frage ist, ob die Linie vorhersehbar gereinigt werden kann, ohne das nächste Produktionsfenster zu verlieren.
Enzymeforjuice unterstützt Verarbeiter tropischer Säfte mit Enzymsystemen, die für reale Produktionsbedingungen entwickelt wurden: geringere Maischeviskosität, schnellere Pressfreigabe, verbesserte Klärgeschwindigkeit, reduzierte Filtrationslast und stabilere Verarbeitung von Charge zu Charge. Als Enzymlieferant für die Fruchtsaftverarbeitung betrachten wir den Enzymeinsatz gemeinsam mit Produktwechsel, CIP und Kontaminationskontrolle — denn der beste Ertragsgewinn ist nur dann nützlich, wenn die Linie weiterlaufen kann.
Warum Produktwechsel bei tropischen Früchten schwieriger sind, als sie aussehen
Mango, Guave und Passionsfrucht verhalten sich nicht wie klarer Apfelsaft. Sie enthalten hohe Pektinlasten, suspendiertes Fruchtfleisch, Samenfragmente, stärkähnliche Trübungsverursacher und faseriges unlösliches Material. Ananas bringt zusätzliche Komplexität durch starke Säure, aktive endogene Enzyme und anhaltende Aromaprofile mit sich.
Typische Problempunkte beim Produktwechsel sind:
- Dicke Maische, die in Bögen, Toträumen und auf Wärmetauscherflächen zurückbleibt
- Pektinreiche Filme, die sich nicht einfach mit Wasser ausspülen lassen
- Filterverblockung nach unvollständiger Vorbehandlung
- Schwankungen im Klärer, wenn Restfruchtfleisch in die nächste Charge gelangt
- Aroma- oder Farbcaryover zwischen sensorisch intensiven Früchten
- Verlängerte Rezirkulationszeit, bevor Bediener sicher wieder anfahren können
- Nacharbeit oder Verdünnungsentscheidungen aufgrund uneinheitlichen Materials aus dem ersten Lauf
Kurz gesagt: Tropenfruchtanlagen reinigen nicht nur Zucker. Sie reinigen Struktur.
Beginnen Sie mit einer risikobasierten Produktwechselmatrix
Ein guter Produktwechselplan für tropische Säfte sollte Rezepturen nach mehr als nur Geschmack einstufen. Erstellen Sie eine Matrix, die folgende Faktoren kombiniert:
1. Schmutzfracht
Mango und Guave mit hohem Fruchtfleischanteil sollten als Produkte mit hoher Schmutzfracht behandelt werden. Sie hinterlassen mehr Fasern, Pektinfilm und suspendierte Feststoffe als geklärte Ananas- oder Passionsfruchtströme.
2. Viskosität
Viskose Produkte erfordern eine konsequentere Ausschubstrategie und mehr Aufmerksamkeit für Zonen mit geringer Strömung. Enzymbehandelte Maische kann schneller ablaufen, unbehandelte Rückstände können jedoch weiterhin in Ventilen, Sieben und Transferleitungen verbleiben.
3. Farb- und Aromaintensität
Passionsfrucht und Guave können ein nachweisbares sensorisches Carryover hinterlassen, selbst wenn sichtbare Feststoffe entfernt wurden. Produktwechsel zu helleren oder neutraleren Formulierungen sollten sorgfältig geplant werden.
4. Label- und Allergensensibilität
Wenn die Anlage auch Kokosnuss, milchhaltige Mischungen, Nussextrakte, angereicherte Mischungen oder kundenspezifische funktionelle Inhaltsstoffe verarbeitet, erfordern diese Rezepturen dokumentierte Trennung und validierte Reinigungsschritte. Selbst wenn die Kernlinie ausschließlich Fruchtprodukte verarbeitet, muss labelkritisches Carryover kontrolliert werden.
5. Enzymzugabepunkt
Enzyme, die in Maischetanks, Halterohren oder Vorpressstufen zugegeben werden, verändern das physikalische Verhalten des Materials. Der Reinigungsplan sollte berücksichtigen, wo eine Viskositätsreduktion stattgefunden hat und wo unbehandeltes Fruchtfleisch verbleiben kann.
Wo Enzyme das Produktwechselfenster unterstützen
Der Hauptzweck von Enzymen in der Fruchtverarbeitung ist nicht die Reinigung. Ihre Aufgabe ist es, die Fruchtmatrix so zu verändern, dass der Prozess besser läuft. Diese Prozessverbesserung kann jedoch auch ein saubereres Verhalten im nachgelagerten Bereich unterstützen.
Gut ausgewählte Pektinase-, Cellulase- und Hemicellulase-Systeme können Anlagen dabei helfen, Folgendes zu erreichen:
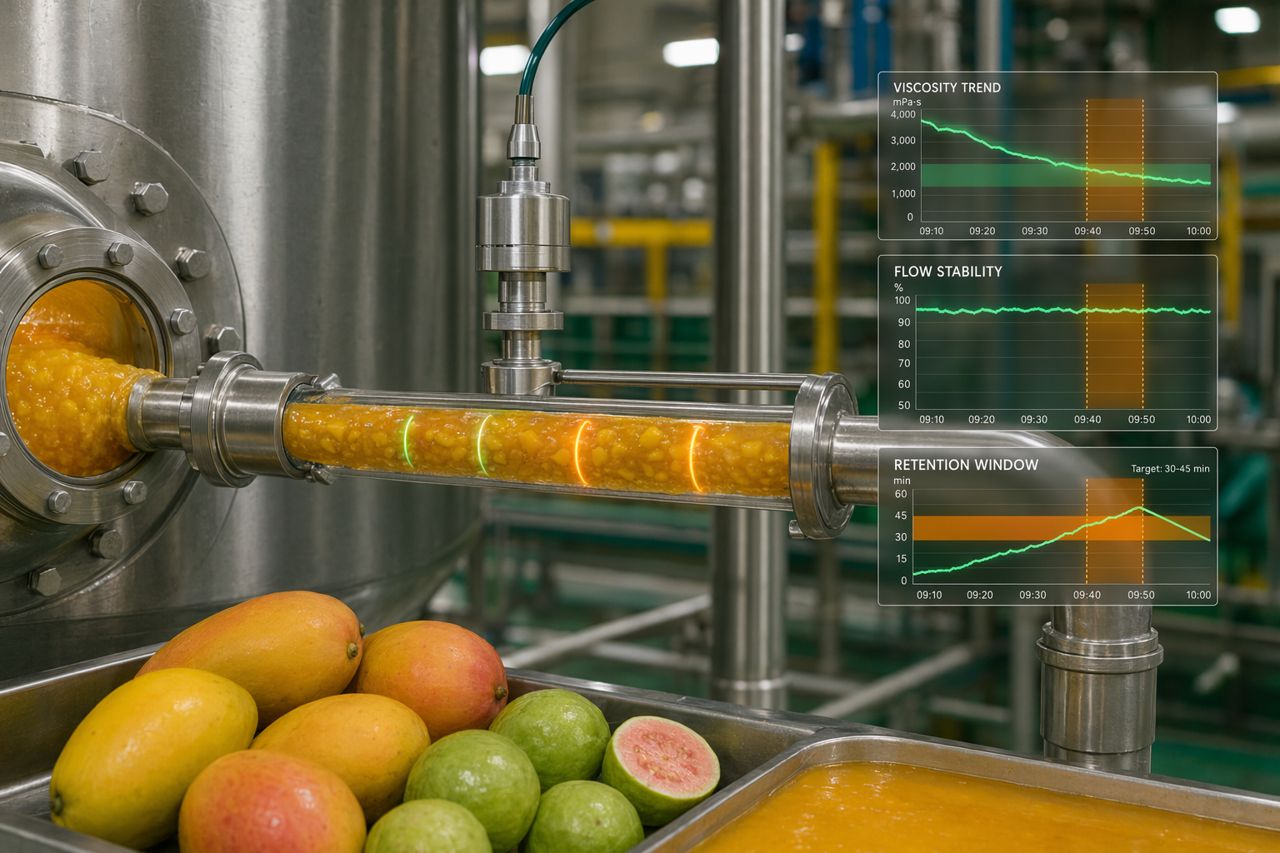
- Schnellere Viskositätsabnahme in Mango- und Guavenmaische
- Bessere Saftfreisetzung an Presse oder Dekanter
- Weniger suspendierte Feststoffe, die in die Klärung gelangen
- Geringere Belastung von Filtern und Membranen
- Gleichmäßigeres Rückhalteverhalten über Chargen hinweg
- Weniger Bedienereingriffe während Kampagnen mit hohem Fruchtfleischanteil
Wenn die Maische vorhersehbarer aufgeschlossen wird, wandert weniger dichtes Fruchtfleisch als schwerer Rückstand nach vorne. Dies kann die Menge an hartnäckigem Material reduzieren, das nachgelagerte Anlagenbereiche erreicht — vorausgesetzt, Dosierung, Mischung und Temperaturfenster werden kontrolliert.
Enzymbewusste CIP: Was vor dem Laugenzyklus zu prüfen ist
Bevor die CIP beginnt, sollten Bediener wissen, ob das vorherige Produkt vollständig enzymbehandelt, teilweise behandelt oder unbehandelt war. Das ist wichtig, weil die Linie in unterschiedlichen Zonen unterschiedliche Materialverhalten aufweisen kann.
Die Vorspülung ist keine Formalität
Eine Hochgeschwindigkeits-Vorspülung entfernt grobe Fruchtfeststoffe, bevor Chemie eingebracht wird. Wenn Bediener diesen Schritt überstürzen, kann Lauge zu früh mit hoher organischer Schmutzfracht in Kontakt kommen. Die Folge können lange Schaumbildung, verblockte Schmutzfänger und uneinheitliche Reinigungsrückläufe sein.
Die Vorspülung sollte auf Folgendes beobachtet werden:
- Fruchtfleischfragmente im Rücklauf
- Abnahme der Farbintensität
- Schaumbildung
- Durchflussstabilität durch Schmutzfänger und Rücklaufleitungen
- Temperaturerholung am CIP-Skid
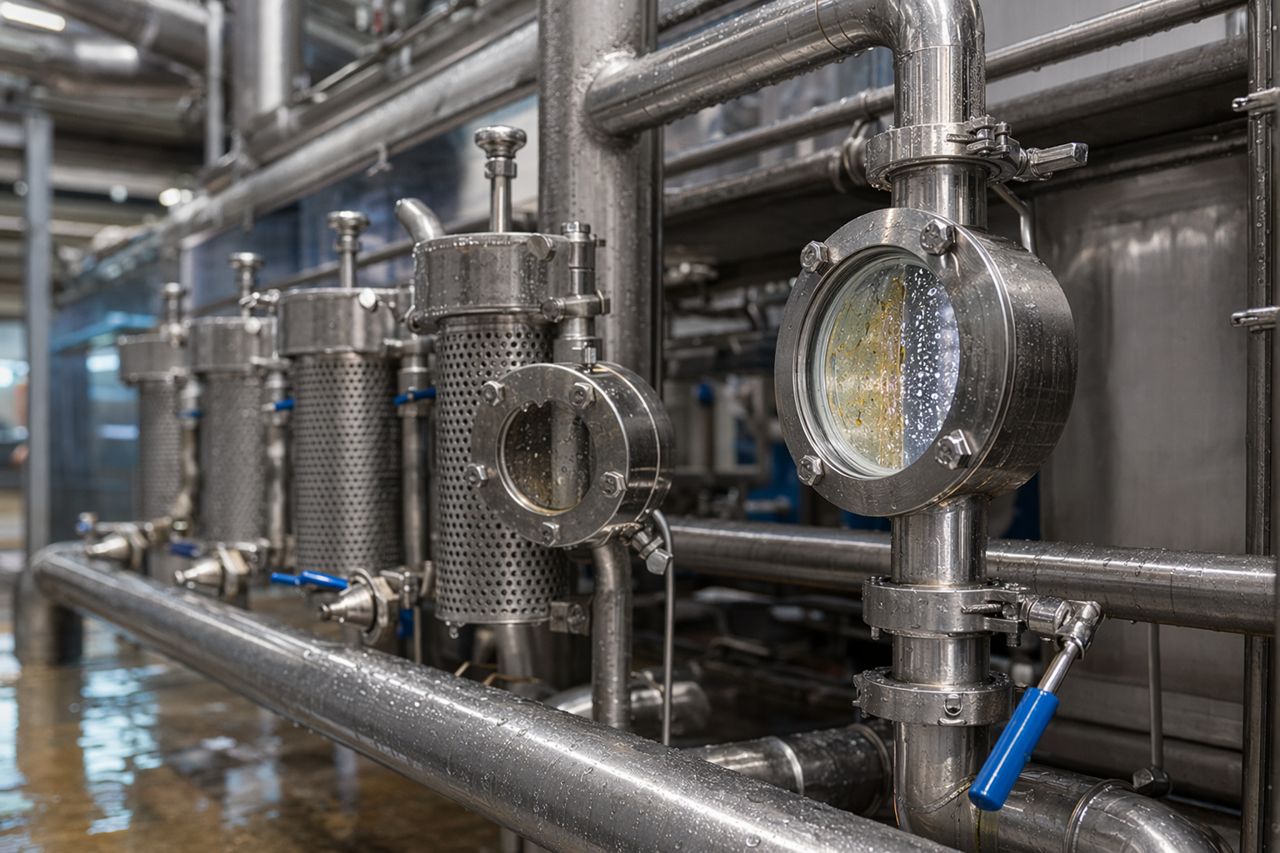
Siebe und Schmutzfänger brauchen klare Zuständigkeit beim Produktwechsel
Rückstände tropischer Früchte sammeln sich häufig an Stellen, die in einem vereinfachten Prozessdiagramm nicht sichtbar sind. Weisen Sie klare Verantwortlichkeiten für Inspektion und Rücksetzung folgender Bereiche zu:
- Rotationssiebe
- Korbschmutzfänger
- Inline-Filter
- Dekanter-Zulaufbereiche
- Presstücher oder Pressbänder
- Ventilknoten nahe dem Fruchtfleischtransfer
- Probenahmestellen und Bypass-Schleifen
Ein sauberer Tank reicht nicht aus, wenn die ersten Liter der nächsten Charge Rückstände aus einem vernachlässigten Siebgehäuse mitreißen.
Wärmetauscher verdienen besondere Aufmerksamkeit
Pektin- und faserreiche Ablagerungen können sich dort bilden, wo Temperatur, Strömung und Produktviskosität zusammentreffen. Wenn eine Anlage nach Mango- oder Guavenkampagnen unerklärliche Trübungen in der ersten Charge oder langsame Wärmeübertragung feststellt, sollte die Reinigungsverifizierung des Wärmetauschers geprüft werden, bevor die Saftformulierung geändert wird.
Allergen- und Label-Caryover in Fruchtanlagen
Viele Tropensaftbetriebe sind keine reinen Fruchtbetriebe. Dieselbe Anlage kann Kokosnussmischungen, milchhaltige Smoothies, nussaromatisierte Basen, proteinangereicherte Getränke, botanische Extrakte oder kundenspezifische Vormischungen herstellen. Diese erfordern andere Kontrollmaßnahmen als ein Standardwechsel von Mango zu Ananas.
Für allergen- oder labelkritische Produktionsläufe sollte der Produktwechsel Folgendes umfassen:
- Spezifische Sequenzierungsregeln, wo möglich von Produkten mit geringerem Risiko zu Produkten mit höherem Risiko
- Physische Entfernung von Rückständen vor der chemischen Reinigung
- Dokumentierte Inspektionspunkte nach der CIP
- Kontrollierte Freigabe der nächsten Charge gemäß Werksvorgaben
- Getrennte Handhabung von Enzympräparaten und Verarbeitungshilfsstoffen
- Bedienerschulung zu formulierungsspezifischen Carryover-Risiken
Enzympräparate sollten als industrielle Prozessinputs behandelt werden, mit geeigneter Lagerung, möglichst geschlossener Handhabung sowie Staub- oder Aerosolkontrolle gemäß dem Sicherheitsprogramm des Standorts.
Praktische Sequenzierung für Mango, Guave, Passionsfrucht und Ananas
Es gibt keine universelle Reihenfolge, aber viele Anlagen gewinnen Stabilität, indem sie abrupte Wechsel von schwerem Fruchtfleisch zu leichtem geklärtem Saft vermeiden.
Eine praktische Sequenz kann wie folgt aussehen:
- Fahren Sie leichtere geklärte Produkte vor Nektaren mit hohem Fruchtfleischanteil, sofern Kundenpläne dies zulassen.
- Bündeln Sie Mango- und Guavenkampagnen, um wiederholte Reinigungen bei hoher Schmutzfracht zu begrenzen.
- Führen Sie Passionsfrucht-Produktwechsel mit besonderer Aufmerksamkeit für Aromacarryover und Kontrolle von Samenfragmenten durch.
- Fahren Sie Ananas mit Blick auf Säure, proteinartige Rückstände und Formulierungskompatibilität.
- Reservieren Sie erweiterte Verifizierung für Wechsel in allergenhaltige, labelkritische oder hochwertige klare Produkte.
Das Ziel ist nicht, die Planung starr zu machen. Das Ziel ist, zu verhindern, dass der Produktionsplan Reinigungsrisiken verdeckt.
Die Enzymauswahl beeinflusst den nachgelagerten Reinigungsdruck
Ein Enzymprogramm sollte anhand von Produktionsergebnissen bewertet werden, nicht nur anhand von Laborleistungen. Für Tropenfruchtanlagen sind die nützlichen Fragen operativ:
- Lässt sich die Maische gleichmäßiger pumpen?
- Gibt die Pressladung schneller Saft frei?
- Erreicht die Klärung den Zielzustand früher?
- Läuft der Filterzyklus länger, bevor ein Eingriff erforderlich ist?
- Erfüllt die erste Charge nach dem Produktwechsel die visuellen und analytischen Erwartungen?
- Kehrt die Linie mit weniger Wartezeit und weniger manuellen Rücksetzungen in die Produktion zurück?
Enzymeforjuice formuliert Enzymlösungen rund um Fruchttyp, Prozesstemperatur, Haltezeit, Anlagenlayout und angestrebten Saftstil. Eine Mangonektarlinie und eine Linie für geklärte Passionsfrucht benötigen nicht dieselbe Behandlungsstrategie.
Stillstandsreduzierung entsteht durch Verifizierung, nicht durch Vermutung
CIP-Aufzeichnungen sollten Bedienern helfen, schnellere Entscheidungen zu treffen. Nützliche Aufzeichnungen umfassen:
- Produkt-zu-Produkt-Wechselkategorie
- Vorherige Frucht und nächste Frucht
- Einstufung als hohe oder geringe Schmutzfracht
- Enzymzugabepunkt und Prozesshaltefenster
- Beobachtungen während der Vorspülung
- Status von Filtern, Schmutzfängern und Sieben
- CIP-Start- und Freigabezeit
- Trübung, Farbe oder visuelle Hinweise zur ersten Charge gemäß Werkspraxis
- Erforderliche manuelle Eingriffe
Wenn diese Daten mit der Enzymleistung verknüpft werden, können Anlagen erkennen, welche Rezepturen vermeidbare Stillstandszeiten verursachen und wo sich Formulierungs- oder Prozessanpassungen am schnellsten amortisieren.
Wann Sie Ihr Enzymprogramm überprüfen sollten
Eine Tropensaftanlage sollte ihr Enzymprogramm überprüfen, wenn eines der folgenden Anzeichen auftritt:
- Mango- oder Guavenmaische bleibt schwer pumpbar
- Die Pressausbeute schwankt zwischen Fruchtpartien
- Die Klärzeit verändert sich ohne klare anlagentechnische Ursache
- Die Filterbelastung steigt nach Kampagnen mit hohem Fruchtfleischanteil
- Die CIP-Zeit verlängert sich während der Hochsaison
- Produktwechsel erfordern wiederholte manuelle Reinigung
- Material aus dem ersten Lauf nach der CIP wird herabgestuft oder zurückgehalten
- Mehrfruchtformulierungen zeigen uneinheitliche Textur oder Trübung
Das sind nicht nur Qualitätsprobleme. Es sind Durchsatzprobleme.
Wie Enzymeforjuice Verarbeiter tropischer Säfte unterstützt
Enzymeforjuice arbeitet mit Produktionsteams zusammen, um Enzymsysteme auf Fruchtmatrix, Anlagenlayout und kommerzielle Ziele abzustimmen. Wir konzentrieren uns auf praktische Ergebnisse: besseren Durchfluss, höheren Ertrag, schnellere Klärung, geringere Filtrationslast und zuverlässigere Produktwechselperformance.
Für eine Anlage, die zwischen Mango, Guave, Passionsfrucht, Ananas und Mehrfruchtformulierungen wechselt, sollte das richtige Enzymprogramm den Produktionsplan unterstützen, statt ihn zu verkomplizieren.
Angebot anfordern
Planen Sie eine neue Tropensaftlinie, beheben Sie Probleme bei Produktwechseln mit hohem Fruchtfleischanteil oder vergleichen Sie Enzymoptionen für Mango, Guave, Passionsfrucht oder Ananas?
Nutzen Sie das Anfrageformular, um Ihre Fruchttypen, Ihren Prozessablauf, den angestrebten Saftstil und Ihren aktuellen Engpass mitzuteilen. Enzymeforjuice antwortet mit einer praxisnahen Enzymempfehlung zur Validierung in Ihrer Anlage.