果汁工場向けKPIダッシュボード:歩留まり、粘度、ろ過制御
トロピカルフルーツのキャンペーン生産は、非常に速いペースで進みます。マンゴーは粘度が高く繊維質の状態で入荷することがあります。パイナップルは熟度やパルプ量によって状態が変動します。パッションフルーツやグアバは、清澄化およびろ過システムを不安定な運転領域に押し込むことがあります。
生産管理者にとって有用な問いは、酵素処理が効いたかどうかだけではありません。有用な問いは、そのバッチのどこが改善し、どこでばらつきが入り、次回の運転前に何を調整すべきかです。
このフレームワークは、酵素処理を用いてマッシュ挙動を制御し、抽出を改善し、清澄化を加速し、ろ過圧を低減するトロピカルフルーツ果汁工場向けに構築されています。また、一般的な主張ではなく、測定可能な工場成果に基づいて果汁加工向け酵素サプライヤーを比較するチームにも適しています。
ダッシュボードの目的
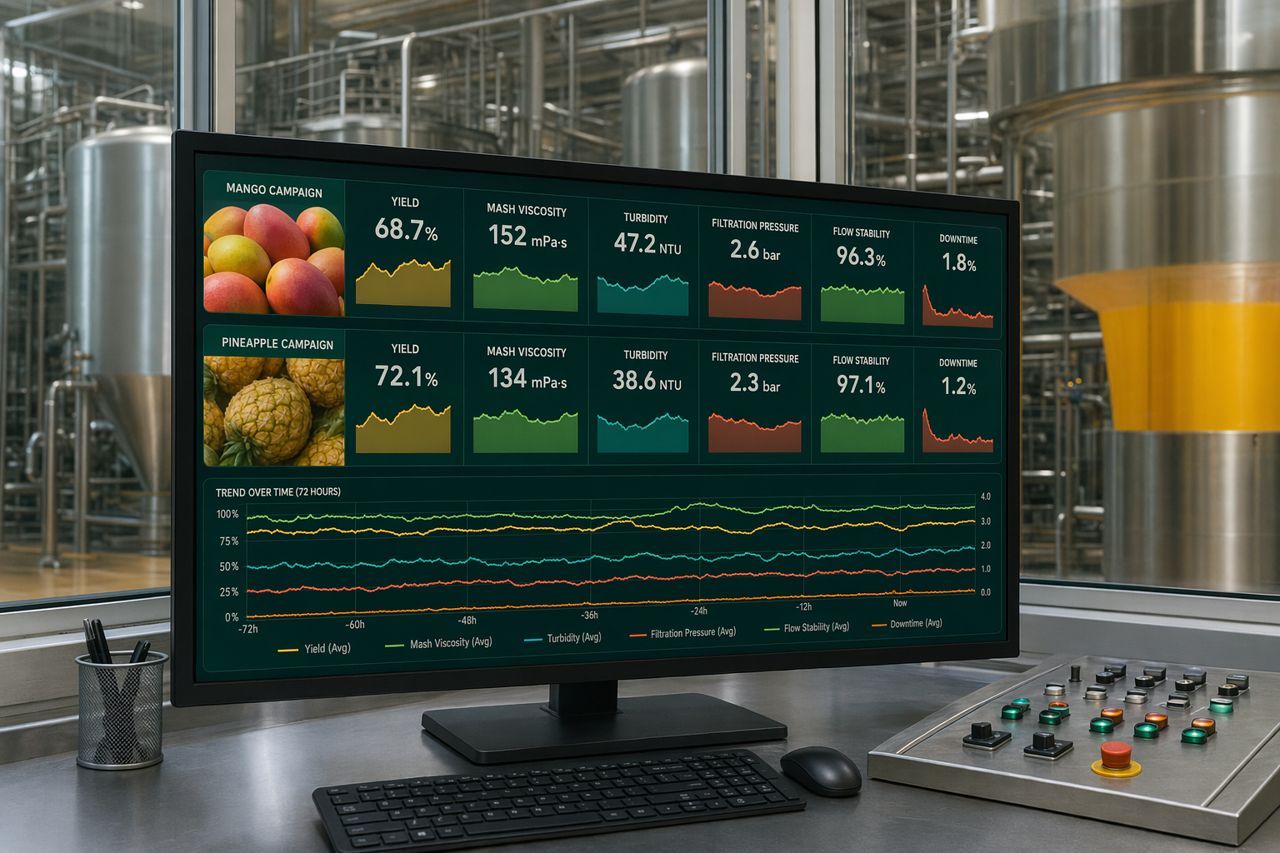
実用的な果汁工場KPIダッシュボードは、酵素使用とライン全体の運用パフォーマンスを結び付ける必要があります。
- 果実の受け入れとマッシュ調製
- 酵素の添加ポイントと保持条件
- プレスまたはデカンターの性能
- 清澄化速度
- 遠心分離機またはフィルターの負荷
- 最終果汁の一貫性
- 洗浄時間と計画外停止
ダッシュボードは、ラボ専用のレポートであってはなりません。監督者が、保持、調整、転送、ブレンド、または続行を判断するための生産管理ツールであるべきです。
主要KPIグループ1:マッシュ粘度
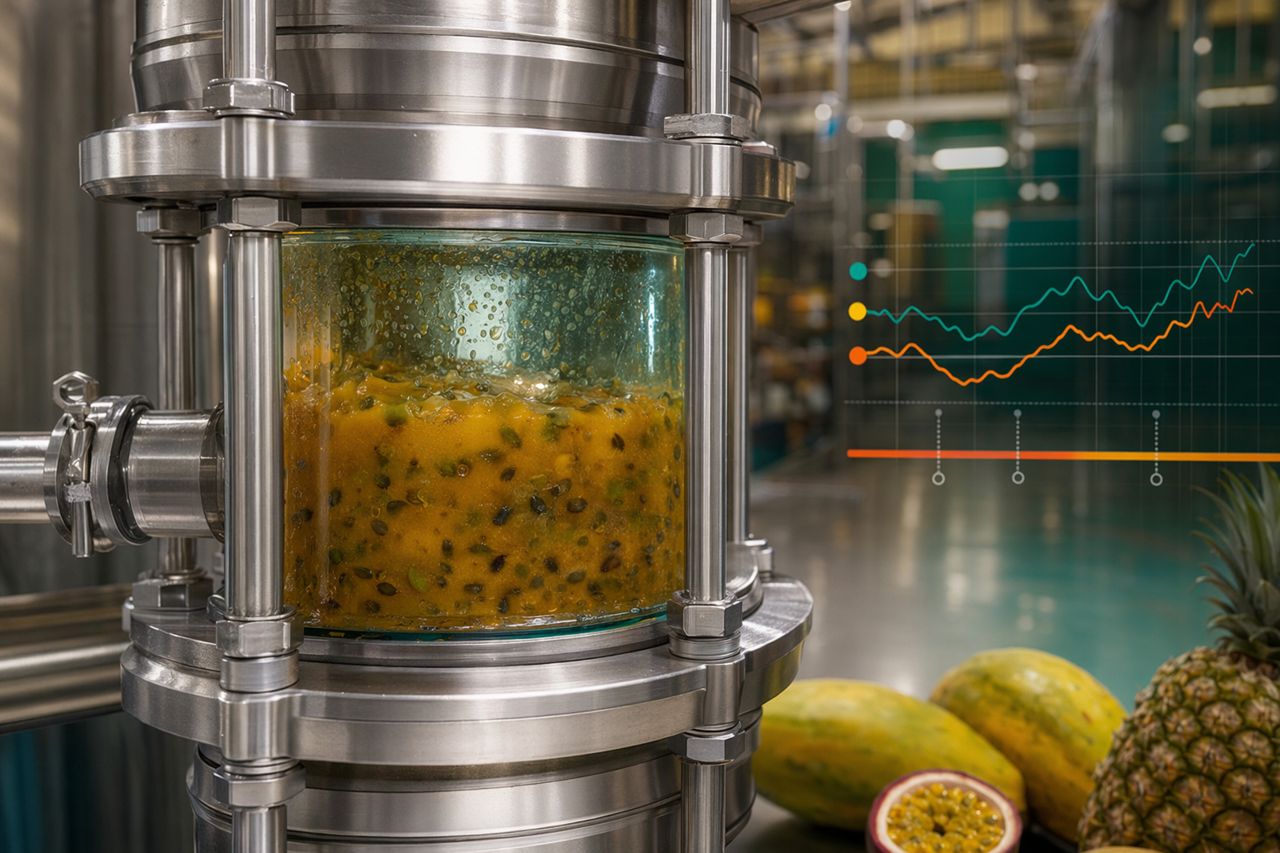
マッシュ粘度は、多くの場合、そのバッチがスムーズに流れるのか、下流で処理能力を消費するのかを示す最も早いサインです。
定義された工程ポイントで粘度を追跡します。
- 粉砕またはパルプ化後
- 酵素添加および保持後
- プレス、デカンター、または分離の前
- 清澄化またはろ過への供給ポイント
注視すべき点
- 標準的な保持時間にもかかわらず、粘度低下が遅い
- 同一の果実キャンペーン内でバッチ間のばらつきが大きい
- 高粘度マッシュによりポンプ負荷が不均一、または供給が不安定になる
- プレス投入前に過剰な保持時間が必要になる
重要な理由
マッシュ粘度が低く、かつ一貫していることは、より安定したポンピング、プレス投入の改善、果汁放出の向上、オペレーター介入の削減につながります。マンゴー、グアバ、パパイヤ、パッションフルーツなどの果実では、粘度制御が、予測可能なシフトとボトルネック化したシフトを分ける要因になります。
主要KPIグループ2:搾汁歩留まりと抽出可能果汁
歩留まりの追跡では、原料果実の変動と工程パフォーマンスを切り分ける必要があります。1日の終わりに得られる単純な歩留まり数値は有用ですが、それだけでは十分ではありません。
追跡項目:
- 果実ロット、品種、熟度帯、保管時間
- マッシュ供給量
- プレスまたはデカンターで回収された果汁
- 搾りかす水分の傾向
- 再プレスの必要性
- プレス前の保持時間
ダッシュボード上のシグナル
酵素処理したマッシュの粘度が低下しても歩留まりが改善しない場合、制約はプレス投入、接触時間、果実熟度、または機械設定にある可能性があります。歩留まりが改善してもろ過負荷が上昇する場合、その処理により、下流システムが安定して処理できる範囲を超えて、可溶性物質や微細物が多く放出されている可能性があります。
目標は、いかなる代償を払っても最大放出を得ることではありません。目標は、工場が新たな制約を生み出すことなく清澄化、ろ過、充填できる使用可能な歩留まりです。
主要KPIグループ3:清澄化速度
清澄化速度は、果汁がパルプを多く含む工程流から、より安定した液体ストリームへどれだけ効率的に移行しているかを示す直接的な指標です。
追跡項目:
- 酵素処理後の濁度傾向
- 工場目標に到達するまでの時間
- 遠心分離性能または沈降応答
- 清澄化タンク内の保持量
- 再処理または再清澄化の発生
良好な状態とは
安定した酵素プログラムは、バッチ間のばらつきを抑えながら清澄化時間を短縮する必要があります。複数の果実やブレンドベースを扱う工場では、スケジュールとタンク可用性を守るうえで、一貫性は最高速度と同じくらい価値があります。
主要KPIグループ4:ろ過負荷
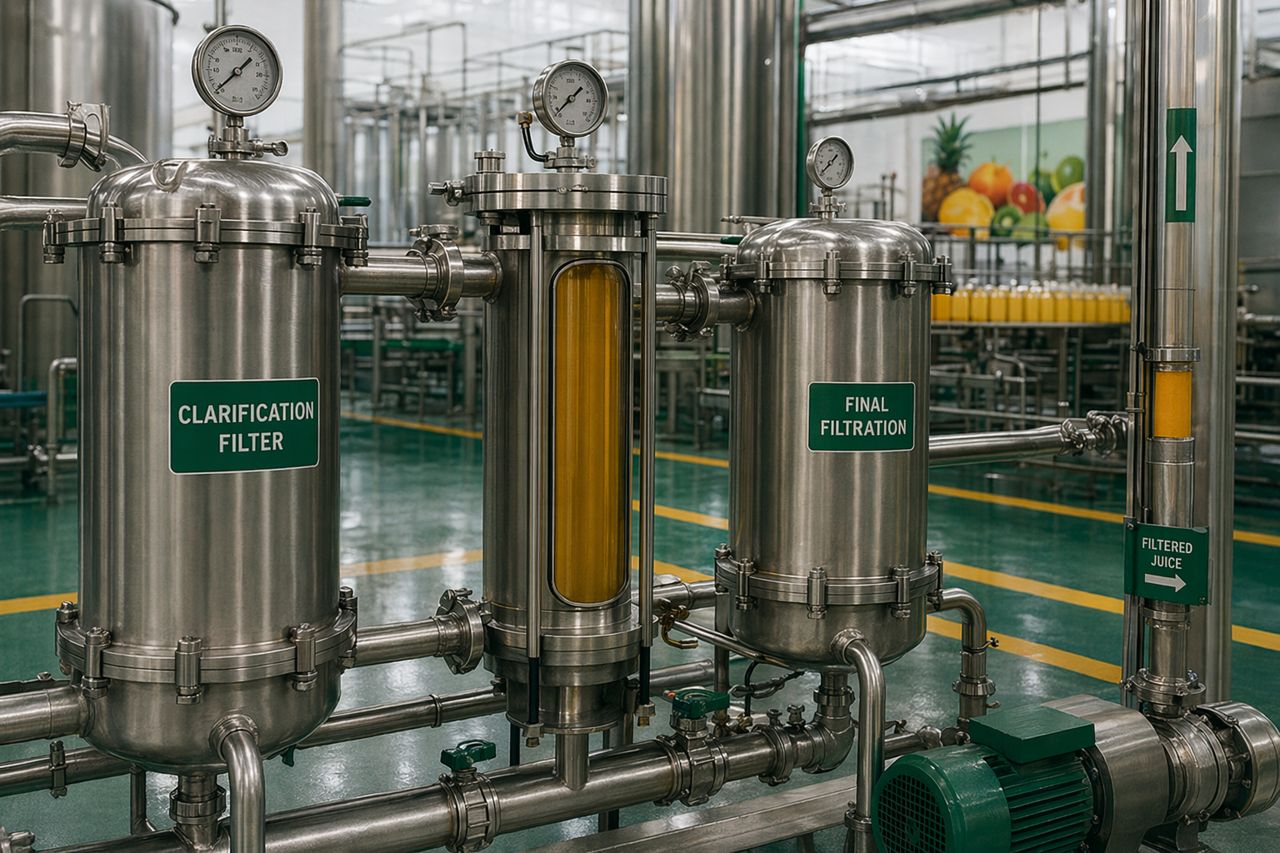
ろ過は、それ以前の工程選択の影響が明確に見える場所です。プレス後に見た目上は許容できるバッチでも、ペクチン、懸濁固形分、微細パルプが十分に制御されていない場合、フィルターに大きな負荷をかけることがあります。
追跡項目:
- フィルター圧力上昇のパターン
- 運転中の流量低下
- フィルター交換頻度
- 逆洗または洗浄頻度
- フィルターサイクルあたりの処理果汁量
- スクリーンまたはフィルター詰まりに関連するダウンタイム
運用上の解釈
優れた酵素プログラムは、ろ過抵抗を低減し、安定運転時間を延長するのに役立つはずです。配合変更後にフィルター負荷が増加した場合は、果実ロット、粉砕強度、酵素選定、添加位置、保持時間、温度範囲、分離設定まで、工程チェーン全体を見直します。
主要KPIグループ5:バッチ一貫性
トロピカルフルーツ加工はキャンペーン主導であり、原料のばらつきは避けられません。ダッシュボードは、調整が間に合う段階でばらつきを可視化する必要があります。
有用な一貫性指標には次が含まれます。
- ロット間の粘度のばらつき
- 清澄化後の濁度のばらつき
- 果実ロット別のプレス歩留まり変動
- 受け入れバッチ別のBrixおよびpH傾向
- 工程目標を満たすために必要な保持時間
- オペレーターによる調整頻度
実用的な目標
平均値だけを追跡してはいけません。ばらつき幅を追跡してください。平均歩留まりが改善しても工程ばらつきが増加する工場では、依然として時間、労務、フィルター能力を失う可能性があります。
主要KPIグループ6:ダウンタイムと介入ポイント
ダウンタイムデータは、ダッシュボードに商業的な意味を持たせます。酵素選定は、損失時間、停止、洗浄負荷と結び付けて評価する必要があります。
次の原因によるダウンタイムを追跡します。
- 高粘度マッシュによるポンプ負荷
- プレス供給の不安定性
- タンク回転の遅れ
- 遠心分離機のアンバランスまたは高固形分負荷
- フィルター詰まり
- 追加洗浄サイクル
- 再処理またはリリース遅延
ダウンタイムをバッチIDおよび酵素条件と紐付けることで、問題が原料、工程設定、または処理設計のどこにあるのかを工場が特定できます。
推奨されるダッシュボード構成
有用なダッシュボードは、6つの列を軸に構築できます。
- 果実投入:果実種類、品種、熟度、保管時間、ロットID
- マッシュ状態:温度、pH、パルプ量、粘度傾向
- 酵素処理:製品、添加ポイント、混合品質、保持ウィンドウ
- 抽出性能:プレス歩留まり、搾りかす状態、スループット
- 清澄化とろ過:濁度、圧力傾向、流量安定性、フィルター寿命
- 工場への影響:タンク回転、再処理、洗浄、ダウンタイム、オペレーター介入
この構成により、監督者は各バッチを、切り離された測定値の集合ではなく、つながったプロセスとして確認できます。
酵素トライアル中のダッシュボード活用方法
酵素サプライヤーを試験する際は、一度に多くの変数を変更しすぎないようにします。明確なトライアルでは、管理された工場条件下で性能を比較する必要があります。
トライアル前
- 現在の制約が明確な果実ストリームまたはブレンドを1つ選定する
- 主要KPIを定義する:歩留まり、粘度、清澄化時間、ろ過負荷、またはダウンタイム
- 温度、pH、混合、保持に関する標準運転ウィンドウに合意する
- 直近の生産データからベースラインを設定する
- 果実のばらつきを把握するために必要なバッチ数を決定する
トライアル中
- すべてのバッチについて果実ロットと工程条件を記録する
- 毎回同じサンプリングポイントを使用する
- 計器の読み取り値だけでなく、オペレーター介入も記録する
- 直後のマッシュ応答だけでなく、下流への影響を比較する
- 生産、品質、保全、調達が一緒に結果を確認する
トライアル後
- 平均改善とばらつき低減を比較する
- 下流に移動したボトルネックがないか特定する
- 歩留まり、時間、フィルター寿命、ダウンタイムから回収可能価値を見積もる
- 酵素プログラムがキャンペーン中のばらつきに対して十分に堅牢か確認する
ダッシュボードでよくある誤り
誤り1:最終歩留まりだけを測定する
最終歩留まりは重要ですが、工程が運転しやすくなったのか、難しくなったのかは示しません。あるバッチでより多くの果汁を回収できても、ろ過に過剰な負荷をかける場合があります。
誤り2:保持条件を無視する
酵素性能は、接触、混合、温度、pH、工程タイミングに依存します。保持が不安定であれば、バッチ結果も不安定になります。
誤り3:すべてのトロピカルフルーツを同じように扱う
マンゴー、パイナップル、グアバ、パパイヤ、パッションフルーツは、それぞれ異なるパルプ構造、ペクチン挙動、繊維レベル、清澄化上の課題を持っています。ダッシュボードは、果実別のベースラインに対応できる必要があります。
誤り4:品質データと生産データを切り離す
品質の測定値は、スループットとダウンタイムに結び付ける必要があります。透明な果汁であっても、生産に時間がかかりすぎる場合は、最良の生産成果とは言えない可能性があります。
Enzymeforjuiceの役割
Enzymeforjuiceは、マッシュ粘度、抽出、清澄化、ろ過挙動を測定可能な形で制御する必要がある果汁工場向けに、酵素ソリューションを提供しています。私たちのアプローチは、まず工場の制約から出発し、そのうえで果実ストリーム、処理ウィンドウ、設備レイアウト、商業KPIに合わせて酵素提案を構築します。
私たちは、生産チームが検証なしに広範な主張を受け入れることを期待していません。最も強力な酵素プログラムとは、実際のキャンペーン条件下で試験、測定、再現できるものです。
果汁ライン向け見積もりを依頼する
貴社工場がマンゴー、パイナップル、グアバ、パパイヤ、パッションフルーツ、またはトロピカルブレンドベース向けの酵素供給を見直している場合は、工程上の制約と目標KPIを当社の技術チームにお知らせください。
サイト内のお問い合わせフォームから見積もりをご依頼ください。その際、果実ストリーム、工程段階、現在のボトルネック、改善したいKPIを含めてください。